Гидравлические шланги играют важную роль в строительстве, и сегодня я рад поделиться с вами процессом производства гидравлических шлангов, пошаговой инструкцией по их изготовлению на нашем предприятии.
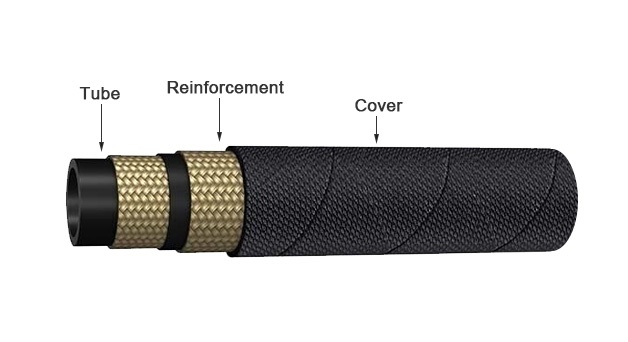
Как изготавливается гидравлический шланг? Вам нужно знать структуру гидравлического шланга , и гидравлический шланг состоит из трех частей: внутренней трубки, армирования и внешней оболочки.
Мы можем изготовить гидравлический шланг, следуя его конструкции, создав внутреннюю трубку гидравлического шланга, затем армирование и, наконец, наружную оболочку.
Итак, теперь перейдем к части изготовления гидравлического шланга, чтобы шаг за шагом получить полное представление об изготовлении гидравлического шланга.
Вот иди!
Шаг 1: Подготовка сырья (синтетический каучук и проволока из нержавеющей стали)
В самом начале процесса производства гидравлического шланга нам необходимо заранее подготовить все сырье, а именно синтетический каучук и проволоку из нержавеющей стали.
Вы можете перейти по этой ссылке , чтобы узнать, из чего изготавливаются гидравлические шланги. Мы подготовим достаточное количество резинового сырья в нашем цехе по производству гидравлических шлангов.
Ниже представлен видеоролик, демонстрирующий процесс приготовления резиновой смеси для подготовки к производству гидравлических шлангов.
Материал синтетического каучука
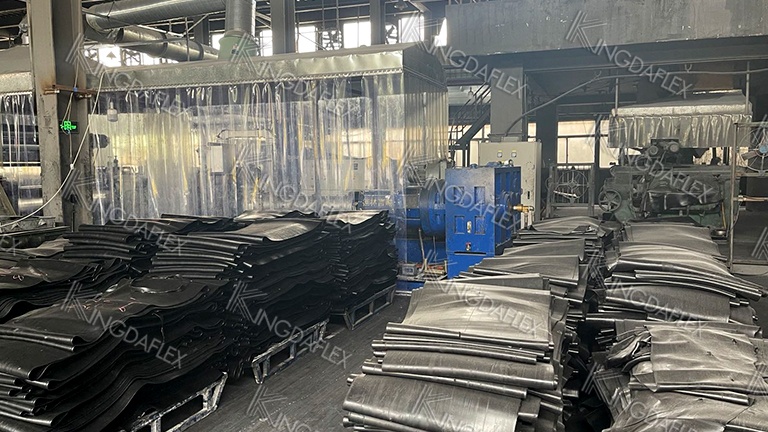
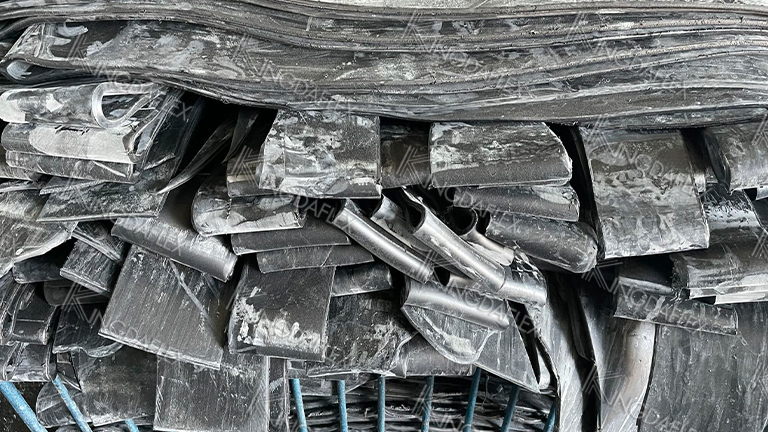
Вы видите, как здесь лежат куски резины, приготовьтесь к изготовлению внутренней трубки гидравлического шланга. Мы используем резиносмесительную машину Banbury для смешивания резинового материала, чтобы резина стала сырьем для изготовления гидравлической внутренней трубки.
Провод из нержавеющей стали
В то же время нам также необходимо подготовить проволоку из нержавеющей стали для изготовления армирования гидравлического шланга.
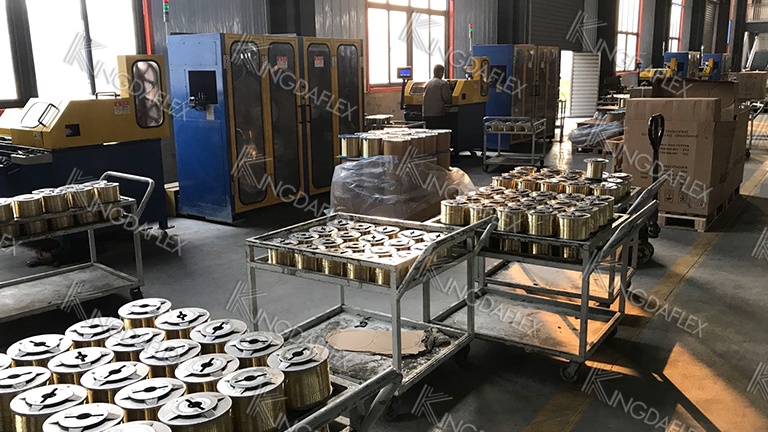
Вот проволока из нержавеющей стали в качестве сырья для изготовления армирующего слоя для гидравлических шлангов. Для подготовки следующего этапа мы поставляем очень длинную проволоку из нержавеющей стали длиной до 50 тысяч метров в рулоне.
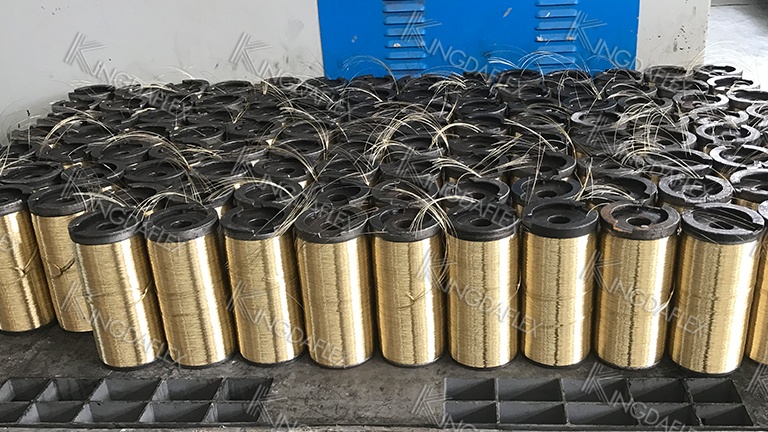
И затем нам нужно скрутить несколько проволок из нержавеющей стали вместе, чтобы объединить толстую проволоку из нержавеющей стали. Армирование гидравлического шланга предназначено для придания большей прочности всему гидравлическому шлангу, чтобы он хорошо работал под высоким давлением.
Больше проволоки из нержавеющей стали может сделать гидравлический шланг намного прочнее. Обычно наш производитель может объединить 7-8 проволок из нержавеющей стали в одну, конечно, мы можем скрутить проволоку из нержавеющей стали в соответствии с вашими требованиями. Затем мы прокатываем объединенную нержавеющую сталь в трубку цилиндра из нержавеющей стали.
Шаг 2: Выдавливаем синтетическую резину, чтобы создать камеру
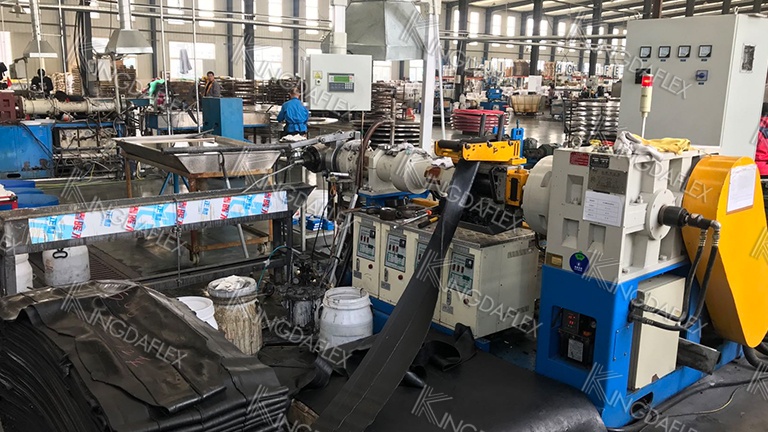
Теперь пришло время изготовить внутреннюю трубку гидравлического шланга. Мы используем резиновый экструдер для экструзии резинового материала для создания внутренней трубки.
Здесь показан стальной стержень в экструдере для резины, предназначенный для выдавливания пустой резиновой трубки. Диаметр стального стержня равен внутреннему диаметру ( ID ) готового гидравлического шланга.
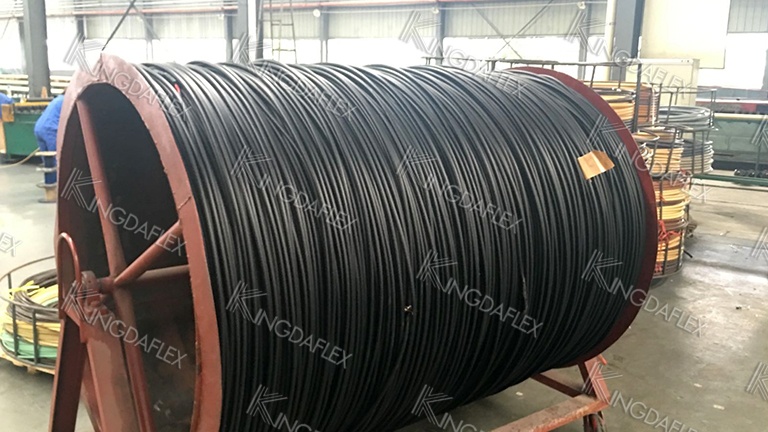
В результате экструзии мы получаем внутреннюю трубку гидравлического шланга, которая имеет гладкую, блестящую поверхность.
Экструзия резины — это производственный процесс, используемый для изготовления гидравлических шлангов из резины непрерывной длины. Он включает в себя продавливание резиновой смеси через фильеру определенной формы под высоким давлением.
Гидравлические шланги — это распространенный продукт, изготавливаемый методом экструзии резины. Они являются важными компонентами в различных отраслях промышленности, от строительства и сельского хозяйства до производства и горнодобывающей промышленности.
ПП палка Используется для экструзии внутренней трубы гидравлического шланга
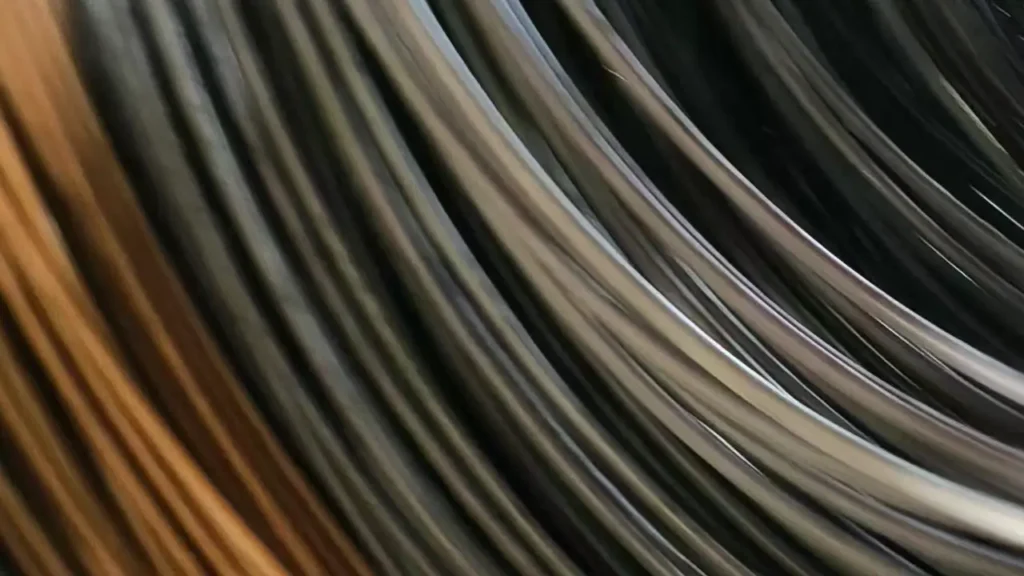
Полипропиленовый стержень, также известный как мягкий сердечник или оправка, является важнейшим компонентом в производстве гидравлических шлангов. Это длинный, тонкий стержень из полипропиленового пластика, который служит временным сердечником в процессе экструзии.
Вот как полипропиленовый стержень используется при экструзии гидравлического шланга:
- Сохранение формы: Стержень PP обеспечивает стабильную цилиндрическую форму, вокруг которой экструдируется резиновый или термопластичный материал шланга. Это гарантирует сохранение шлангом желаемого диаметра и формы на протяжении всего процесса производства.
- Гладкая внутренняя поверхность: Гладкая поверхность стержня PP переходит на внутреннюю поверхность шланга, в результате чего получается гладкий канал. Это минимизирует трение и улучшает поток жидкости внутри шланга.
- Легкое извлечение: После того, как шланг затвердеет, гибкий PP-стержень можно легко удалить, часто с помощью механических или гидравлических средств. Это сводит к минимуму риск повреждения шланга в процессе извлечения.
Используя полипропиленовые стержни в качестве оправок, производители гидравлических шлангов могут выпускать высококачественные гидравлические шланги с постоянными размерами, гладкой внутренней поверхностью и оптимальными эксплуатационными характеристиками.
Шаг 3: Производство Армирующий слой гидравлического шланга
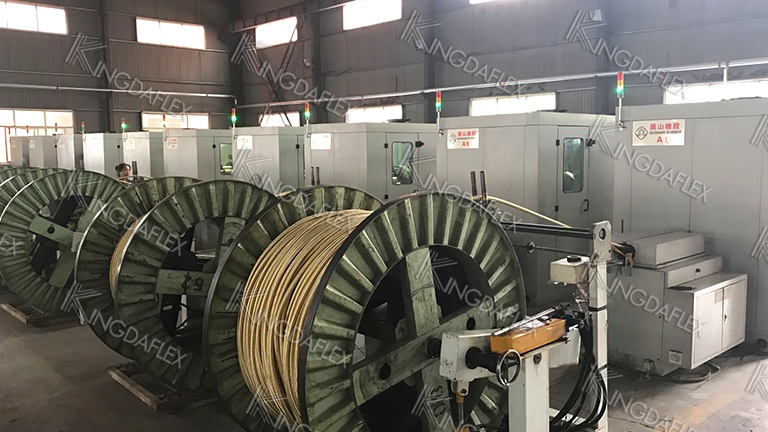
Теперь подготавливаем проволоку из нержавеющей стали для создания армирующего слоя гидравлического шланга. Вот 2 различных метода изготовления арматуры из нержавеющей стали, поэтому на этом этапе мы можем изготовить 2 типа гидравлических шлангов: плетеный гидравлический шланг и спиральный гидравлический шланг.
Гидравлический шланг в оплетке
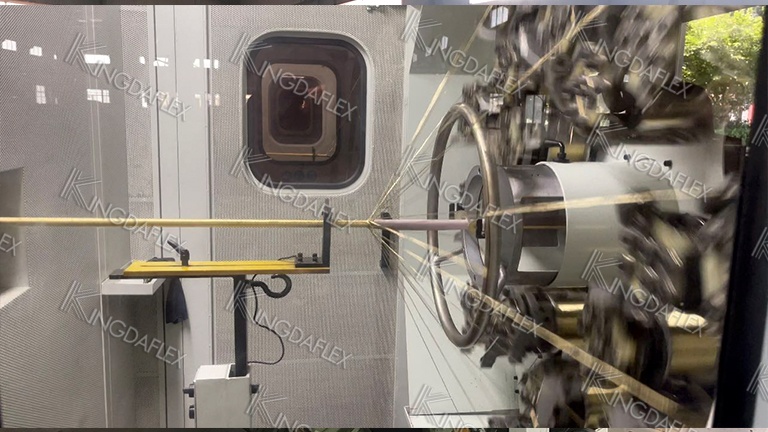
Для создания армирующей оплетки и получения армированного гидравлического шланга мы используем станок для плетения гидравлических шлангов.
Оплетённый гидравлический шланг — распространённый тип армированного гибкого шланга, используемого в гидравлических системах для транспортировки жидкости под высоким давлением. В отличие от спирально-навитых шлангов, в которых проволока расположена параллельно и спирально, оплетённые шланги состоят из одного или нескольких слоёв высокопрочной стальной проволоки или синтетических волокон, переплетённых крест-накрест вокруг внутренней трубки. Такое оплетённое армирование обеспечивает исключительную прочность на разрыв и гибкость, позволяя шлангу выдерживать высокое давление и изгиб с меньшим радиусом без перегибов и разрывов. Это делает его популярным выбором для широкого спектра применений.
Ключевые преимущества включают в себя:
- Гибкость: Плетеная конструкция обеспечивает меньший радиус изгиба, что делает их идеальными для установки в ограниченном пространстве или на оборудовании, требующем частого перемещения.
- Прочность: Тканое армирование обеспечивает отличную устойчивость к истиранию, скачкам давления и физическим повреждениям, продлевая срок службы шланга.
- Устойчивость к высокому давлению: Хотя плетеные шланги не такие жесткие, как спиральные шланги, они способны выдерживать среднее и высокое давление, обычно до нескольких тысяч фунтов на кв. дюйм.
- Универсальность: Они используются в различных отраслях промышленности, включая строительство, сельское хозяйство, производство и автомобилестроение, для таких систем, как гидравлические подъемники, гидроусилители руля и других устройств перекачки жидкостей.
Вот видео, показывающее, как плетеный гидравлический шланг изготавливается на машине для оплетки гидравлических шлангов.
И тогда мы получим полуфабрикат гидрорукава с армирующей оплеткой.
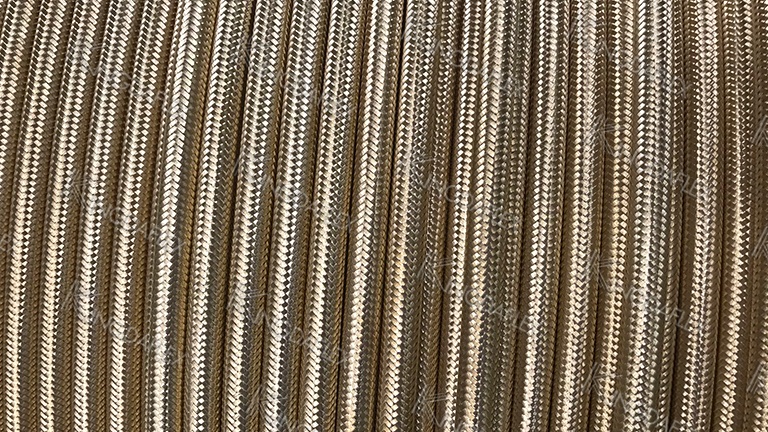
Армирование плетеного гидравлического шланга выглядит как золотые косы.
Спиральный гидравлический шланг
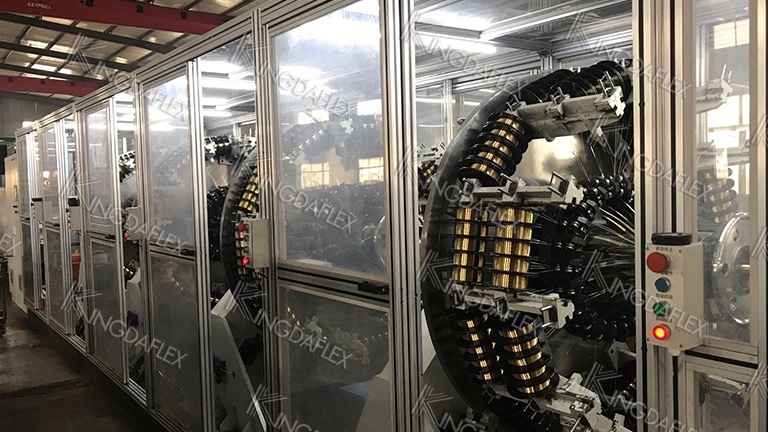
Машина, используемая для изготовления спиральных гидравлических шлангов, отличается от других: это 4-проволочная спиральная машина для плетения гидравлических шлангов.
Спиральные гидравлические шланги разработаны для работы в условиях экстремально высокого давления и импульсных нагрузок, что отличает их от плетёных аналогов. Вместо перекрёстного плетения их армирующий слой состоит из нескольких витков высокопрочной стальной проволоки, спирально намотанных друг на друга.
Такая конструкция обеспечивает исключительную прочность и устойчивость к скачкам давления, что делает их идеальным выбором для тяжёлой техники. Хотя они менее гибкие и имеют больший минимальный радиус изгиба, чем армированные шланги, их прочность при постоянных колебаниях давления не имеет себе равных.
Основные характеристики и области применения включают в себя:
- Возможность высокого давления: Армирование спиральной проволокой позволяет им выдерживать гораздо более высокие рабочие давления, часто превышающие 5000 фунтов на кв. дюйм.
- Импульсное сопротивление: Разработаны для того, чтобы выдерживать быстрые и частые скачки давления, что делает их идеальными для такого оборудования, как экскаваторы, горнодобывающая техника и внедорожная техника.
- Жесткий и прочный: Многослойная спиральная конструкция обеспечивает превосходную структурную целостность и высокую устойчивость к истиранию, гарантируя более длительный срок службы в суровых условиях.
- Общие Приложения: Широко используется в таких отраслях, как строительство, горнодобывающая промышленность, лесное хозяйство, а также в тяжелом промышленном оборудовании, где нормой являются экстремальные давления и жесткие условия.
- Армирующие слои: Обычно имеют четыре или шесть слоев спиральной проволоки, обозначаемых в отраслевых стандартах как 4SH или 6SP, что указывает на их высокие эксплуатационные характеристики.
И вы, ребята, можете увидеть разницу между плетеными и спиральными гидравлическими шлангами. и как изготавливается спиральный гидравлический шланг в этом коротком видео.
Это производственный процесс изготовления спирального гидравлического шланга в мастерской.
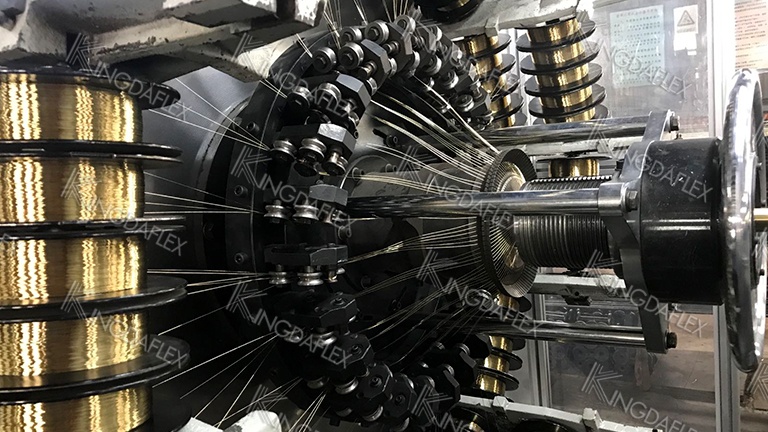
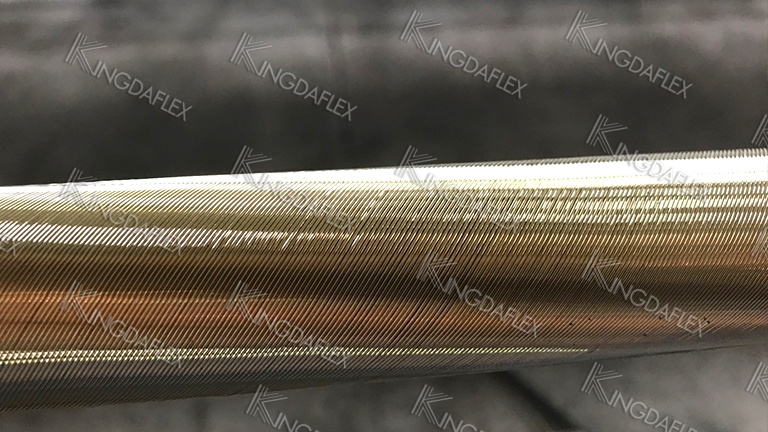
Тогда мы получаем готовое спиральное армирование гидрошланга.
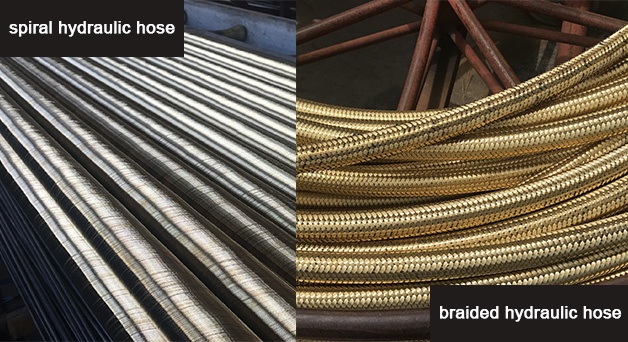
Ребята, вы можете сравнить плетеный гидравлический шланг и спиральный гидравлический шланг.
Шаг 4: Выдавливание внешнего резинового покрытия
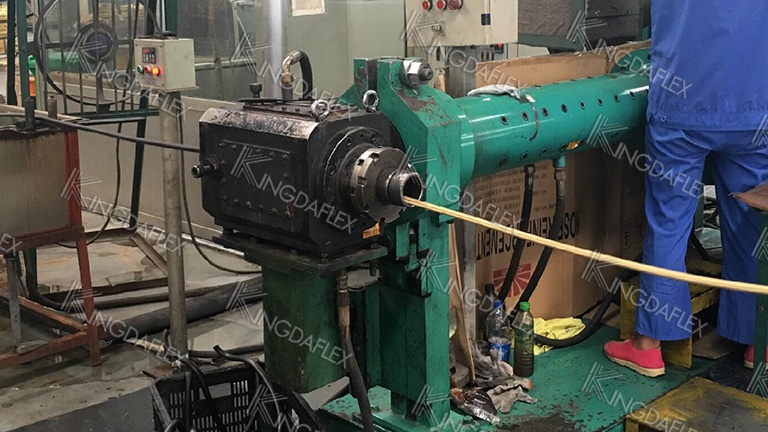
А затем нам нужно выдавить резину, чтобы создать внешнее покрытие для армирующего слоя, и это третий слой гидравлического шланга, также последний слой.
Шаг 5: Распечатайте Гидравлический шланг под собственной торговой маркой
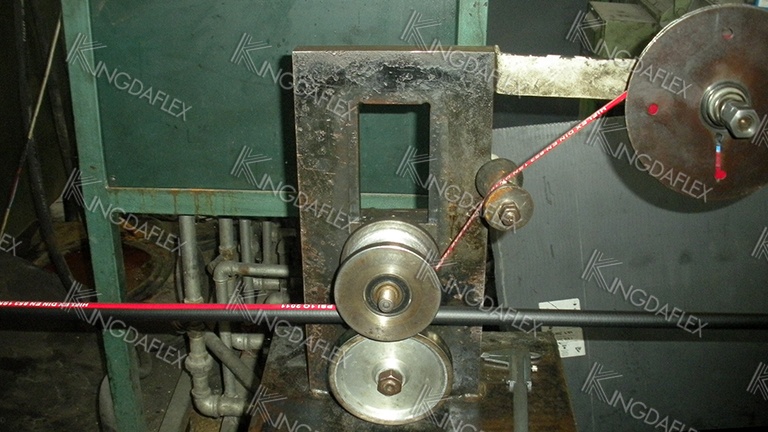
На этом этапе мы можем нанести на внешнюю оболочку гидравлического шланга логотип вашей компании-производителя или вашу торговую марку. Все технические характеристики гидравлического шланга и название вашей торговой марки будут напечатаны на поверхности шланга.
Компания Kingdaflex предлагает услуги по печати этикеток для наших гидравлических шлангов, позволяя вам маркировать продукцию названием и логотипом вашей компании. Эта услуга способствует повышению узнаваемости бренда и даёт вашему бизнесу профессиональное преимущество на рынке. Мы гарантируем долговечность и износостойкость отпечатанных этикеток.
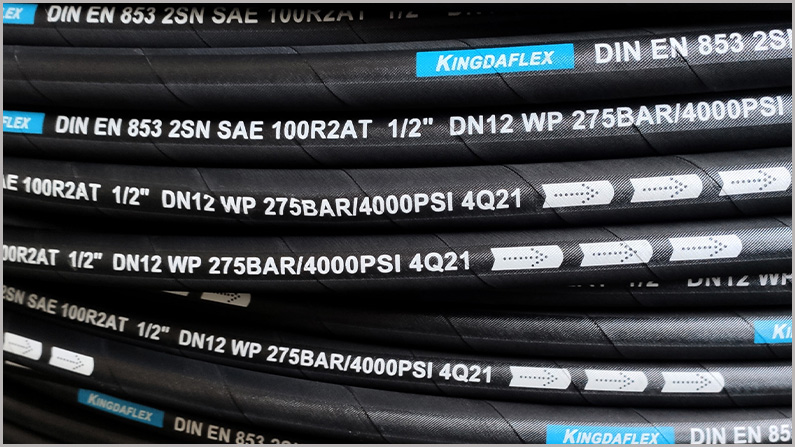
Вы можете прочитать основную информацию о параметрах готового гидравлического шланга, и мы можем напечатать все, что вы захотите, например, частную торговую марку, логотип компании, характеристики гидравлического шланга и т. д. На данный момент гидравлический шланг производится с гладкой поверхностью, без какой-либо текстуры.
Шаг 6: Создание текстуры поверхности
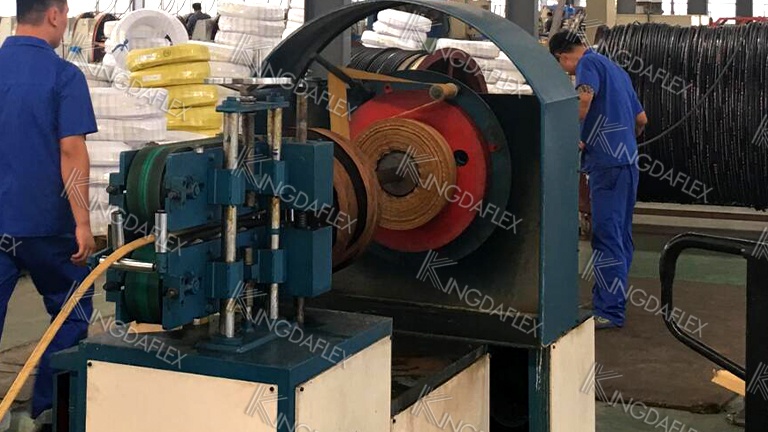
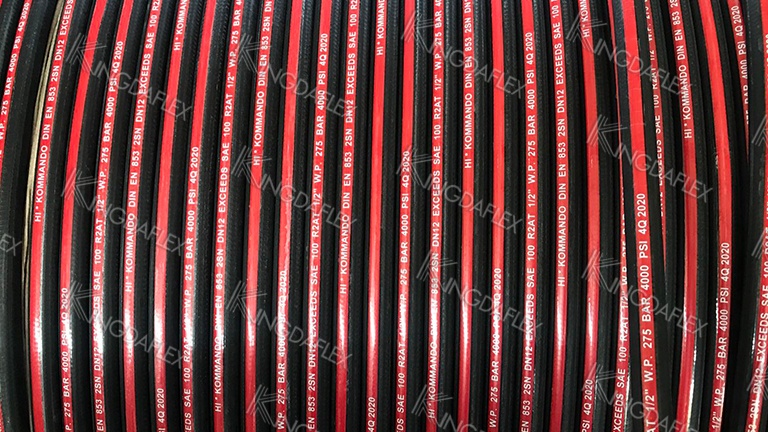
Затем мы можем создать текстуру, чтобы поверхность покрытия гидравлического шланга выглядела особенной, и мы используем прессовую ткань, чтобы создать желаемую текстуру на поверхности гидравлического шланга, оказывая сильное давление на поверхность гидравлического шланга. Резиновый материал мягкий, поэтому пресс-ткань оставляет на поверхности заданную текстуру.
Шаг 7: Вулканизируйте гидравлический шланг
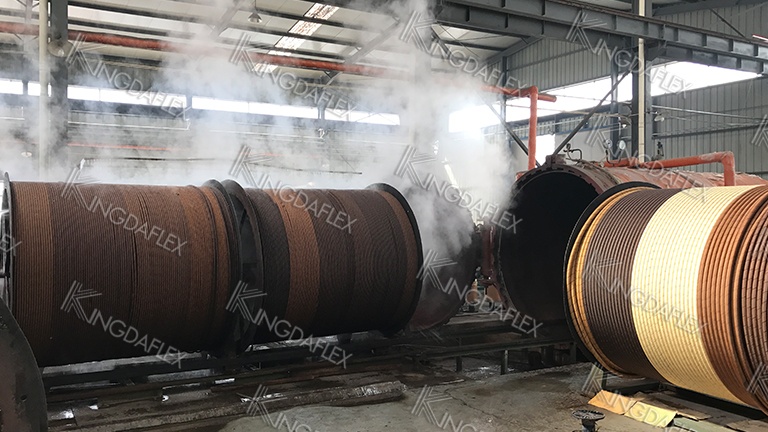
Затем нам необходимо вулканизировать гидравлический шланг в вулканизирующем котельном оборудовании, а прессовая ткань действительно важна для защиты гидравлического шланга во время процесса вулканизации. Нагрев обильным паром способствует созреванию резинового материала, сближая молекулы резины, обеспечивая стабильную работу гидравлического шланга.
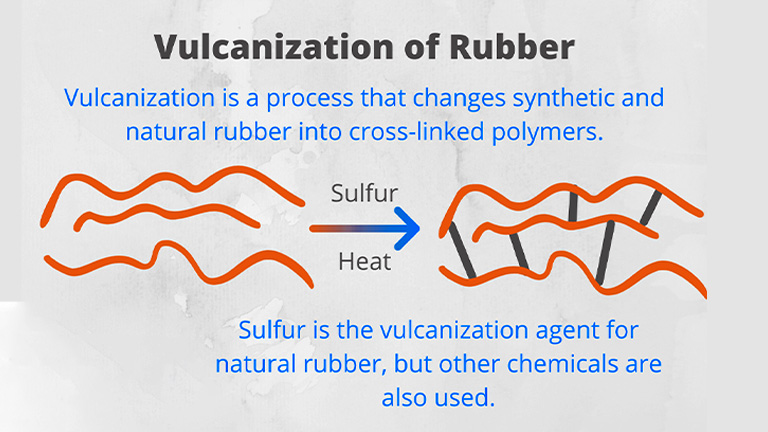
Конечно, вулканизированная резина гораздо более стабильна, чем натуральный каучук. Процесс вулканизации также необходим для производства гидравлических шлангов высокого качества.
Вулканизация для производства гидравлических шлангов — это процесс, в ходе которого синтетический и натуральный каучук превращается в сшитые полимеры. Сера является агентом вулканизации натурального каучука (при необходимости используются и другие химические вещества). Вулканизация гидравлических шлангов с использованием серы при нагревании и высокой температуре может сделать физическую структуру гидравлического шланга более прочной и стабильной.
Здесь мы можем сделать гладкий и обернутый гидравлический шланг в процессе вулканизации, используя различные материалы для вулканизации резины.
Гладкий гидравлический шланг: оберните материал с пластиковым покрытием перед процессом вулканизации и получите гладкую поверхность гидравлического шланга.
Обернутый гидравлический шланг: используйте водяной пресс, чтобы обернуть гидравлический шланг так, чтобы после процесса вулканизации на водяной ткани были специальные метки, перекрывающие водяную ткань, а затем снимите водяной пресс. отметка на ткани навсегда останется на поверхности гидравлического шланга.
Если вы хотите узнать о различиях между гладкими и обмотанными гидравлическими шлангами , пожалуйста, свяжитесь с нами, чтобы получить бесплатные образцы.
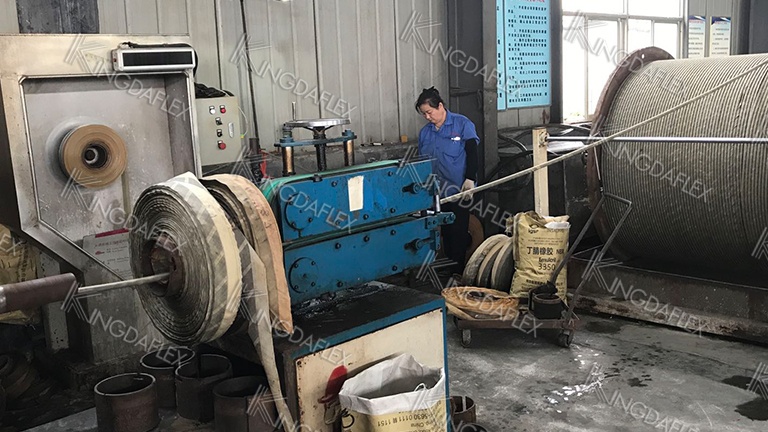
И снимите прессовую ткань после процесса пропаривания в вулканизирующем котле.
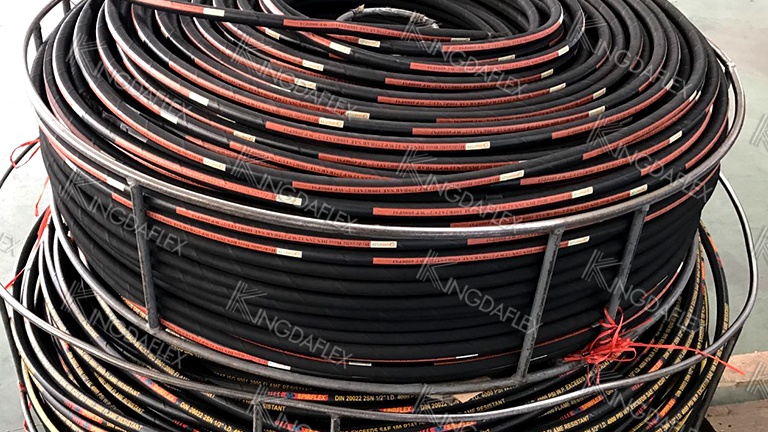
Наконец, после снятия пресс-ткани мы наконец получаем напечатанные характеристики гидравлического шланга.
Шаг 8: Испытание гидравлического шланга под давлением
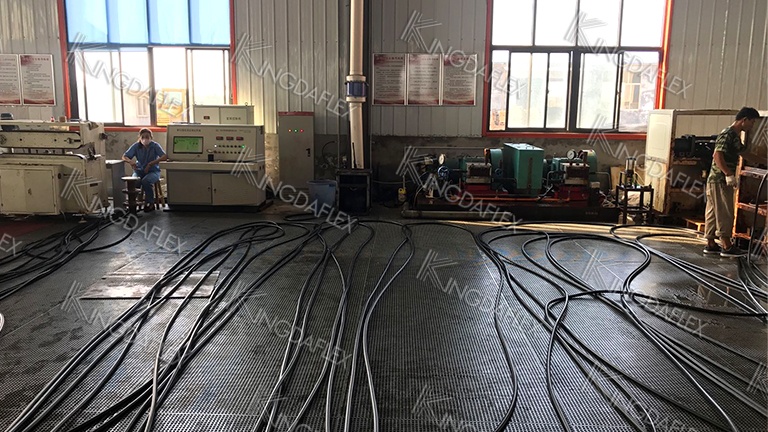
Испытание гидравлического шланга под давлением — это критически важная процедура, которая проверяет целостность и безопасность шланговой сборки путем воздействия на неё контролируемого давления. Этот процесс необходим для того, чтобы шланги выдерживали высокое давление, необходимое для их применения, без протечек, вздутий и разрывов. Он помогает выявить производственные дефекты, неправильную опрессовку и усталость материала до ввода шланга в эксплуатацию, предотвращая тем самым дорогостоящие поломки и потенциальные травмы.
Два основных типа испытаний — это контрольные испытания, в ходе которых для подтверждения целостности используется давление, превышающее рабочее, и испытания на разрыв, в ходе которых шланг подвергается испытанию на разрыв до точки разрушения для определения его предельного номинального давления.
- Испытание под давлением: Неразрушающий тест, при котором в течение короткого периода времени применяется давление, обычно в 1.5–2 раза превышающее максимальное рабочее давление шланга, для подтверждения его структурной целостности и безопасности.
- Испытание на разрывное давление: Разрушающее испытание, при котором давление увеличивается до тех пор, пока шланг не разорвется, обеспечивая предельный уровень давления и помогая производителям гарантировать, что их продукция соответствует стандартам безопасности.
- Гидростатические испытания: Распространенный метод, при котором для нагнетания давления в шланг используется несжимаемая жидкость, например, вода или масло. Это более безопасная альтернатива использованию сжатого воздуха или газа, которые могут стать взрывоопасными в случае повреждения шланга.
Шаг 9: Упакуйте гидравлический шланг
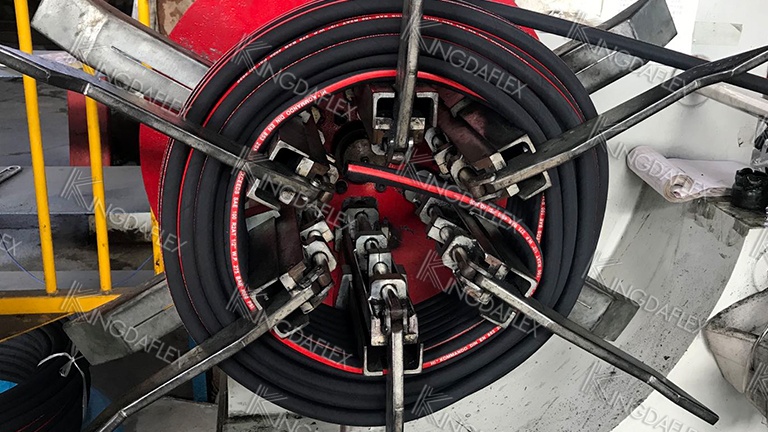
Правильная упаковка гидравлических шлангов крайне важна для предотвращения повреждений при транспортировке и хранении, обеспечивая их доставку в оптимальном состоянии. Выбор метода зависит от размера, длины и количества шлангов. Сворачивание в бухты — наиболее распространённый метод для шлангов малого и среднего диаметра, которые затем закрепляются прочными ремнями или стяжками для предотвращения разматывания и перегиба. Для более крупных или жёстких шлангов может потребоваться деревянная катушка или прямая упаковка в прочные ящики для сохранения формы и целостности.
Кроме того, крайне важно защитить хрупкие шланговые соединения; их следует закрыть колпачками или обернуть защитной прокладкой, например, пузырчатой пленкой, чтобы предотвратить повреждения от ударов.
- Избегайте чрезмерного изгиба: Гидравлические шланги ни в коем случае нельзя сгибать сверх минимально допустимого радиуса изгиба во время упаковки, так как это может привести к необратимому повреждению армирующих слоев.
- Намотка и закрепление: Шланги аккуратно сворачиваются и закрепляются ткаными ремнями, пластиковой пленкой или прочными стяжками, чтобы не допустить их запутывания или перегиба.
- Защитные колпачки: Фитинги часто закрывают пластиковыми колпачками, чтобы защитить их от грязи, влаги и физических повреждений во время транспортировки.
- Поддоны и деревянные ящики: Большие партии или сверхпрочные шланги часто размещают на деревянных поддонах или в ящиках, что обеспечивает устойчивость и защиту для безопасной транспортировки.
- Надлежащая маркировка: Каждая упаковка четко маркирована с подробной информацией о продукте, включая тип шланга, размер, длину и инструкции по обращению, что обеспечивает точную и эффективную доставку.
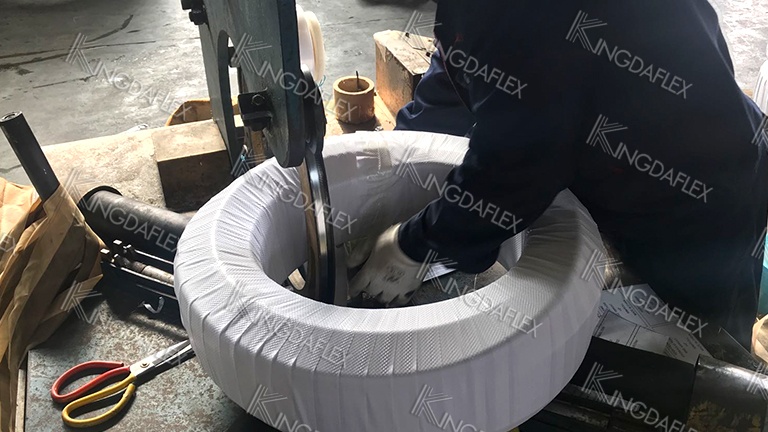
Мы используем тканые мешки для упаковки гидравлических шлангов. Однако упаковочный материал различается: чаще всего для упаковки гидравлических шлангов используются пластиковая пленка и тканые мешки. Этот материал достаточно прочен, чтобы шланг хорошо держался. Кроме того, упакованные рулоны гидравлических шлангов гораздо удобнее укладывать на складе перед погрузкой.
Более того, мы можем напечатать ваш логотип или что-то по вашему желанию на поверхности упаковочного материала гидравлического шланга, включая торговую марку вашего гидравлического шланга, номер модели гидравлического шланга и т. д. Напечатанный текст поможет вам узнать, какой гидравлический шланг находится внутри. упаковочная пленка.
Оборудование для производства гидравлических шлангов
Производство гидравлических шлангов представляет собой сложный процесс, требующий специализированного оборудования. Вот основные типы оборудования, используемые в производстве гидравлических шлангов:
Основной провод Экструзионная машина
- Цель: Выдавливает внутреннюю проволочную сердцевину, которая обеспечивает структурную поддержку шланга.
- Процесс: Расплавляет и выдавливает проволочный материал, обычно стальное или синтетическое волокно, на оправку.
Машина для экструзии резины / Гидравлический экструдер для шлангов
- Цель: Выдавливает слои резины, образующие внутренний и внешний слои шланга.
- Процесс: Расплавляет и выдавливает резиновые смеси на сердечник, создавая трубчатую форму.
Гидравлическая машина для плетения шлангов
- Цель: Наносит плетеный слой проволоки или текстильных волокон поверх резиновых слоев для дополнительной прочности и армирования.
- Процесс: Наматывает проволоку или текстильные волокна вокруг резиновой трубки, создавая плетеный слой.
Укрывная машина
- Цель: Наносит наружный слой резины или другого материала для защиты шланга от истирания, воздействия погодных условий и других факторов окружающей среды.
- Процесс: Выдавливает слой материала поверх оплетки, образуя окончательный внешний слой шланга.
Гидравлическая машина для обжима шлангов
- Цель: Прикрепляет фитинги к концам шланга, обеспечивая надежное и герметичное соединение.
- Процесс: Оказывает давление на фитинг и шланг, обжимая их вместе.
Гидравлический шланг для резки
- Цель: Обрезает шланг до нужной длины.
- Процесс: Для точной резки шланга используется специализированный режущий инструмент.
Оборудование для испытания гидравлических шлангов
- Цель: Гарантирует качество и производительность шлангов.
- Процесс: Проводит такие испытания, как испытания под давлением, испытания на разрыв и испытания на изгиб.
Дополнительное оборудование:
- Смесительные машины: Смешивание резиновых смесей и других материалов.
- Каландровые машины: Выпрямление резиновых листов для специальных применений.
- Прессы для вулканизации: Вулканизация резиновых деталей для улучшения их свойств.
- Инспекционное оборудование: Визуальный осмотр, проверка размеров и другие меры контроля качества.
Конкретное оборудование и используемые процессы могут различаться в зависимости от типа производимого шланга и методов производства производителя . Однако это основные компоненты типичного предприятия по производству гидравлических шлангов.
Вот видео, показывающее, как упаковать гидравлический шланг с помощью ручной упаковочной машины для гидравлических шлангов.
Храните гидравлический шланг на складе
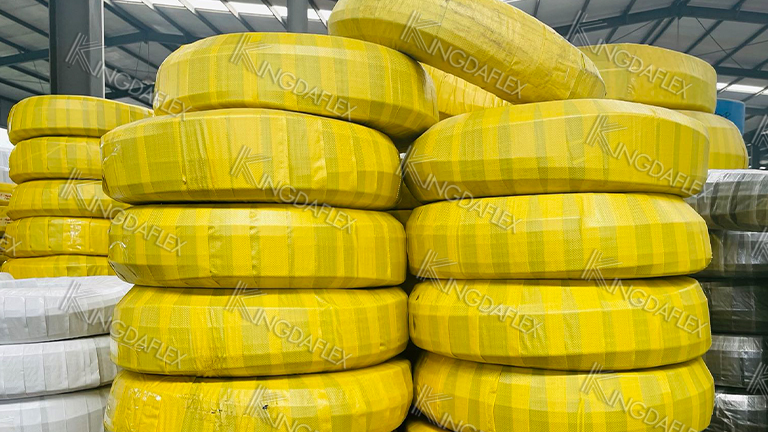
Правильное хранение гидравлических шлангов имеет решающее значение для поддержания их качества и продления срока службы на складе. Факторы окружающей среды, такие как температура, свет и влажность, со временем могут значительно ухудшать состояние материала шланга, приводя к преждевременному выходу из строя. Соблюдение передовых методов гарантирует, что шланги останутся в оптимальном состоянии до момента ввода в эксплуатацию, предотвращая дорогостоящие повреждения и обеспечивая безопасность.
- Контролируемая среда: Храните шланги в прохладном, тёмном и сухом месте при температуре от -15°C до 40°C. Защищайте их от прямых солнечных лучей, ультрафиолетового излучения и высокой влажности, которые могут привести к растрескиванию резины или её хрупкости.
- Правильное расположение: Шланги следует хранить в расслабленном состоянии, без перегибов, перекручиваний и резких изгибов. Подвешивайте их на вешалках или катушках, либо разложите на полках, чтобы предотвратить механическое напряжение и деформацию. Никогда не кладите на шланги тяжёлые предметы.
- Защита от загрязнений: Держите шланги вдали от химикатов, растворителей и других едких материалов. Убедитесь, что концы шлангов закрыты защитными колпачками, чтобы предотвратить попадание пыли, грязи и влаги во внутренние трубопроводы и их загрязнение.
- «Первым пришел — первым обслужен» (FIFO): Внедрите систему инвентаризации, при которой старые шланги используются раньше новых. Это гарантирует использование шлангов в течение рекомендуемого срока годности, обычно около 5–7 лет, и предотвращает их старение при хранении.
Судовой гидравлический шланг
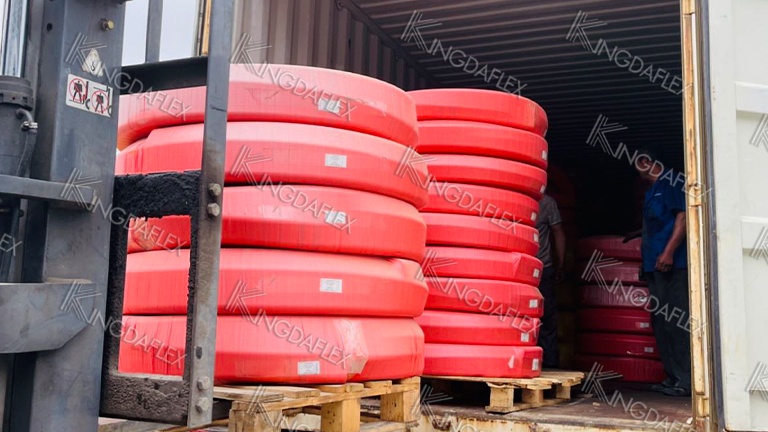
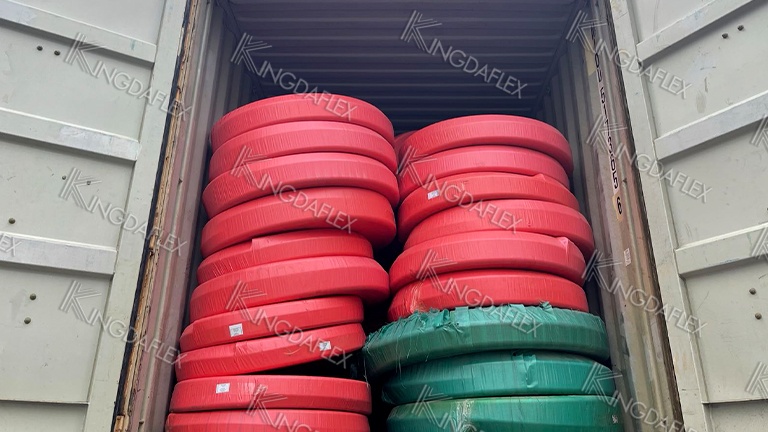
Мы будем использовать вилочный погрузчик с деревянными поддонами для отправки упакованного гидравлического шланга в контейнер, а деревянные поддоны могут защитить гидравлический шланг от повреждений.
Заключение
В заключение следует отметить, что производство гидравлических шлангов — это точный и многоэтапный процесс, сочетающий материаловедение, инженерию и контроль качества. Каждый этап, от первоначальной экструзии внутренней трубки до вулканизации и испытаний, имеет решающее значение для производства продукта, способного выдерживать экстремальные давления и жесткие условия эксплуатации современного оборудования.
Качество гидравлического шланга напрямую влияет на производительность и безопасность оборудования, в котором он используется. Качественно изготовленный шланг предотвращает дорогостоящие простои и, что самое главное, защищает от катастрофических сбоев. Понимание сложных этапов процесса поможет вам понять, чем отличается высококачественный гидравлический шланг от некачественного.
Для предприятий, нуждающихся в надежных и высокопроизводительных гидравлических шлангах, выбор проверенного производителя имеет ключевое значение. В Kingdaflex мы специализируемся на производстве долговечных и безопасных гидравлических шлангов, соответствующих самым высоким стандартам. Чтобы обеспечить ваше производство лучшим оборудованием, приобретайте гидравлические шланги оптом напрямую у нас.
Связанный: